Electrofusión y termofusión a tope son los dos métodos certificados para unir tubería HDPE con juntas de resistencia igual o superior al material base. No son intercambiables: la elección correcta depende del diámetro, el espacio disponible en obra y el tipo de proyecto — usar el método equivocado significa sobrecostos en accesorios, tiempos de instalación más largos, o una unión que no cumple la norma exigida por el proyecto.
Termofusión a tope: cómo funciona y para qué diámetros aplica
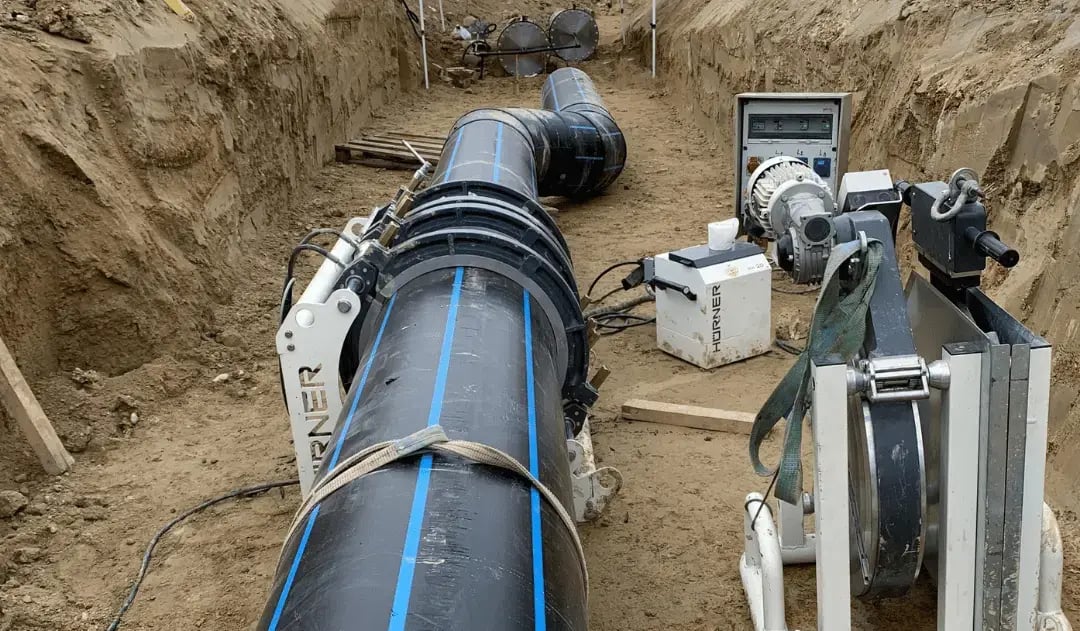
La termofusión a tope (butt fusion) calienta simultáneamente los extremos planos de dos tramos de tubería mediante una placa calefactora a temperatura controlada, hasta alcanzar el estado de fusión del material.
Luego se retira la placa y se presionan los extremos entre sí bajo una presión controlada mientras el polietileno fundido solidifica, formando una unión monolítica en toda la sección transversal del tubo.
Es el método preferido para diámetros nominales desde DN 90 hasta DN 1200 mm o más, en tramos rectos y largos donde se prioriza velocidad de avance. La norma ISO 12176-1 regula el equipo, y establece que la luz entre las caras a unir no debe superar 0.5 mm para diámetros ≤ 315 mm — una tolerancia que exige superficies bien preparadas y máquina calibrada.
| Diámetro nominal | Temperatura placa | Tiempo de enfriamiento mín. |
|---|---|---|
| 63 – 180 mm | 200 ± 10 °C | 6 – 18 min |
| 200 – 400 mm | 200 ± 10 °C | 20 – 40 min |
| 450 – 630 mm | 200 ± 10 °C | 45 – 65 min |
Electrofusión: el mecanismo del efecto Joule
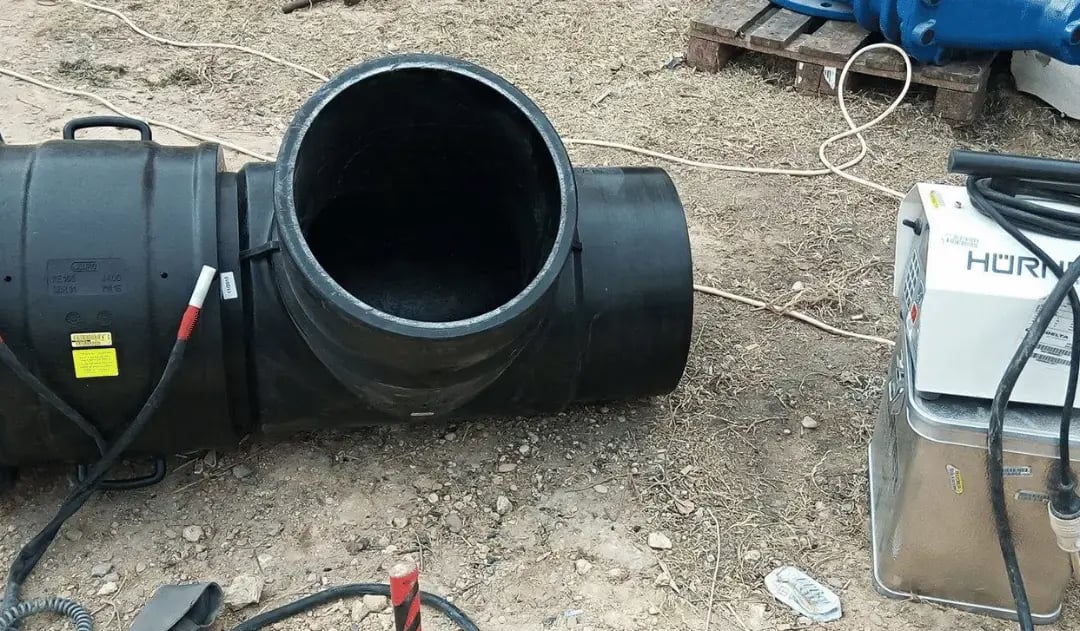
La electrofusión une el tubo a un accesorio (codo, tee, reducción, brida) que trae espiras de resistencia eléctrica embebidas en su pared interior. Al hacer pasar corriente de baja tensión (entre 8 y 48 V, según el modelo del equipo) por esas espiras, se genera calor por efecto Joule, que funde simultáneamente la pared del accesorio y la superficie externa del tubo insertado, soldándolos en un ciclo de fusión controlado por tiempo.
Cubre un rango típico de DN 20 a DN 630 mm, aunque su ventaja real se concentra en DN 63 a DN 315 mm. El ciclo de fusión toma pocos minutos en diámetros pequeños y hasta 10-15 minutos en los mayores. El equipo se rige por ISO 12176-2, y la certificación del operador es específica para cada método: ISO 12176-3 para termofusión a tope, ISO 12176-4 para electrofusión — no son intercambiables aunque la misma persona opere ambos equipos.
💡 La mayoría de los proyectos reales combinan ambos métodos: termofusión a tope para la red troncal en tramos largos, y electrofusión para derivaciones, reparaciones y conexiones de servicio en espacios restringidos donde no cabe una máquina de termofusión.
¿Qué aplicación y qué material acepta cada método?
Más allá del diámetro, hay dos preguntas previas que definen el método antes de llegar a obra: para qué se va a usar la red y de qué material es la tubería.
| Aplicación | Termofusión a tope | Electro fusión |
|---|---|---|
| Red troncal de agua potable / riego agrícola | ✅Preferida en tramos largos | Posible, pero más costosa en diámetros grandes |
| Transporte de agua y lodos en minería | ✅Preferida por diámetro y avance | Para derivaciones puntuales |
| Redes de gas natural / GLP | Poco común en distribución | ✅Exigida por la mayoría de los códigos de seguridad de gas, por su trazabilidad y menor margen de error humano |
| Acometidas domiciliarias / conexiones de servicio | No aplica (requiere máquina grande) | ✅Estándar de la industria |
| Reparación de línea ya en servicio | Difícil sin cortar tramos largos | Preferida, requiere menos espacio de trabajo |
En cuanto al material, ambos métodos son procesos de fusión térmica — solo funcionan entre piezas del mismo polímero, nunca entre materiales distintos:
| Material de tubería | Termofusión a tope | Electrofusión |
|---|---|---|
| PE (HDPE / MDPE) | ✅Estándar de la industria | |
| PP (polipropileno) | ✅Compatible, con parámetros propios | ✅Compatible, requiere accesorio de PP (no de PE) |
| PVDF | ✅Posible en sistemas industriales, con equipo especializado | ✅Posible, menos común que en PE |
| PVC | ✘ No aplica (se une por solvente o espiga-campana) | ✘ No aplica |
El accesorio de electrofusión siempre debe ser del mismo material que el tubo — un acople de PE no fusiona correctamente contra un tubo de PP, aunque el diámetro coincida exactamente.
¿Cuál método de fusión necesito?
Usa termofusión a tope cuando el proyecto tenga tramos rectos y largos en obra abierta, diámetros grandes donde el costo del accesorio de electrofusión sería determinante, y espacio suficiente para operar la máquina y la placa calefactora.
Usa electrofusión cuando el acceso esté limitado (zanjas estrechas, cruces bajo estructuras), se trate de ramales o derivaciones múltiples, se necesite reparar una línea ya en servicio, o el proyecto exija trazabilidad por código de barras o RFID en cada junta — algo que la electrofusión permite de forma nativa por el registro digital del ciclo de fusión.
Ninguno de los dos es adecuado para tubería muy ovalada (deformación >5%) sin corregir antes: en electrofusión, el accesorio no hace contacto uniforme con la pared del tubo; en termofusión a tope, las caras no calzan para lograr una fusión pareja.
Encuentra también en LDM Distribuidor:
La especificación correcta no depende de preferencia, depende del proyecto
Termofusión a tope y electrofusión producen uniones igual de confiables cuando se ejecutan según norma — la diferencia real está en qué tan bien encaja cada una con el diámetro, el acceso, la aplicación y el material de tu obra.
Especificar ambos métodos en la licitación y dejar que el diseño de la red decida dónde aplica cada uno suele ser la solución más eficiente en proyectos grandes.
En LDM somos Distribuidores de equipos de Termofusión y electrofusión de Hürner en México, Centroamérica y Colombia, con soporte técnico para especificar el método de unión correcto según diámetro, norma y condiciones de tu proyecto.
¿Listo para especificar tu proyecto?
Contactar por WhatsAppPreguntas frecuentes
¿Puedo usar electrofusión en tubería de gran diámetro para ahorrar espacio?
Técnicamente sí hasta DN 630 mm, pero el costo del accesorio de electrofusión en diámetros grandes suele superar el ahorro de espacio — ahí termofusión a tope resulta más económica si hay lugar para la máquina.
¿La unión por electrofusión es tan resistente como la tubería original?
Sí, ejecutada según ISO 12176-2, la unión molecular resultante es intrínsecamente tan resistente como el material base, sin convertirse en el punto débil del sistema.
¿Un soldador certificado en termofusión a tope puede operar electrofusión sin capacitación adicional?
No — las certificaciones son independientes (ISO 12176-3 y 12176-4 respectivamente), porque los dos procesos controlan variables físicas distintas.
Fuentes
- ISO 12176-1 — Equipment for fusion joining polyethylene systems, Part 1: Butt fusion
- ISO 12176-2 — Equipment for fusion joining polyethylene systems, Part 2: Electrofusion
- ISO 4427 — Plastics piping systems for water supply